在我国的煤炭能源基地
伴随着每一吨“乌金”的开采
往往会涌出大量的矿井水
这些废水若直接排放
是对水环境的严重威胁
若能有效处理并回用
则是一笔被唤醒的“宝藏”
……
今天
我们将目光聚焦于
内蒙古乌海的一个大型煤矿井疏干废水项目
复盘我们如何凭借
“化学除硬+AAO+MBR” 的组合工艺
成功将废水转化为可靠水源
为矿区的可持续发展提供了坚实保障
项目背景
挑战与机遇并存
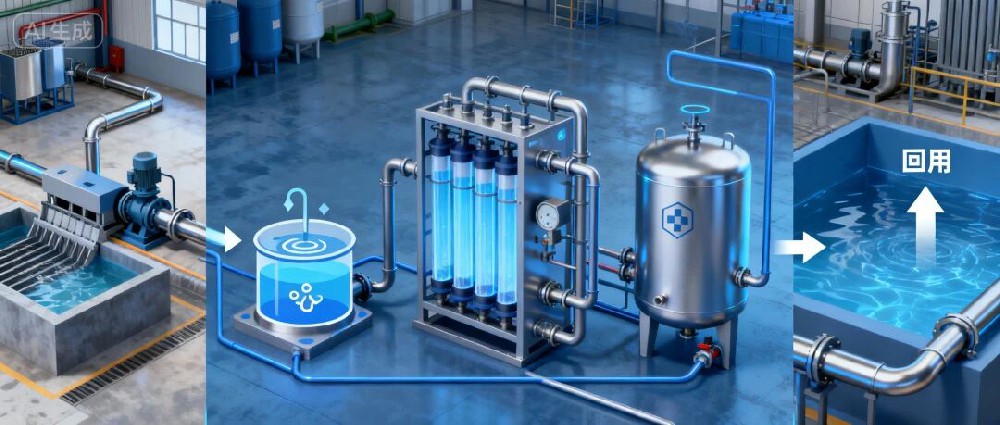
现如今水资源浪费巨大,煤炭开采过程中,井下涌出的疏干水量大且稳定。全国每年产生大量的矿井水,若不经处理回用直接排放,是水资源的巨大浪费。随着环保政策收紧,实现废水“零排放”或高标准回用已成为煤矿企业的硬性要求。
矿井水通常含有大量悬浮物、硬度(钙镁离子)高以及含有少量有机物,处理难度较高。对煤矿疏干水进行处理并加以综合利用,不仅能避免污染,更能变废为宝,解决矿区自身及周边园区日益增长的生产、生活用水需求,实现环境与经济的双赢。
AI生成
解决方案
量身定制的“膜法”水处理线
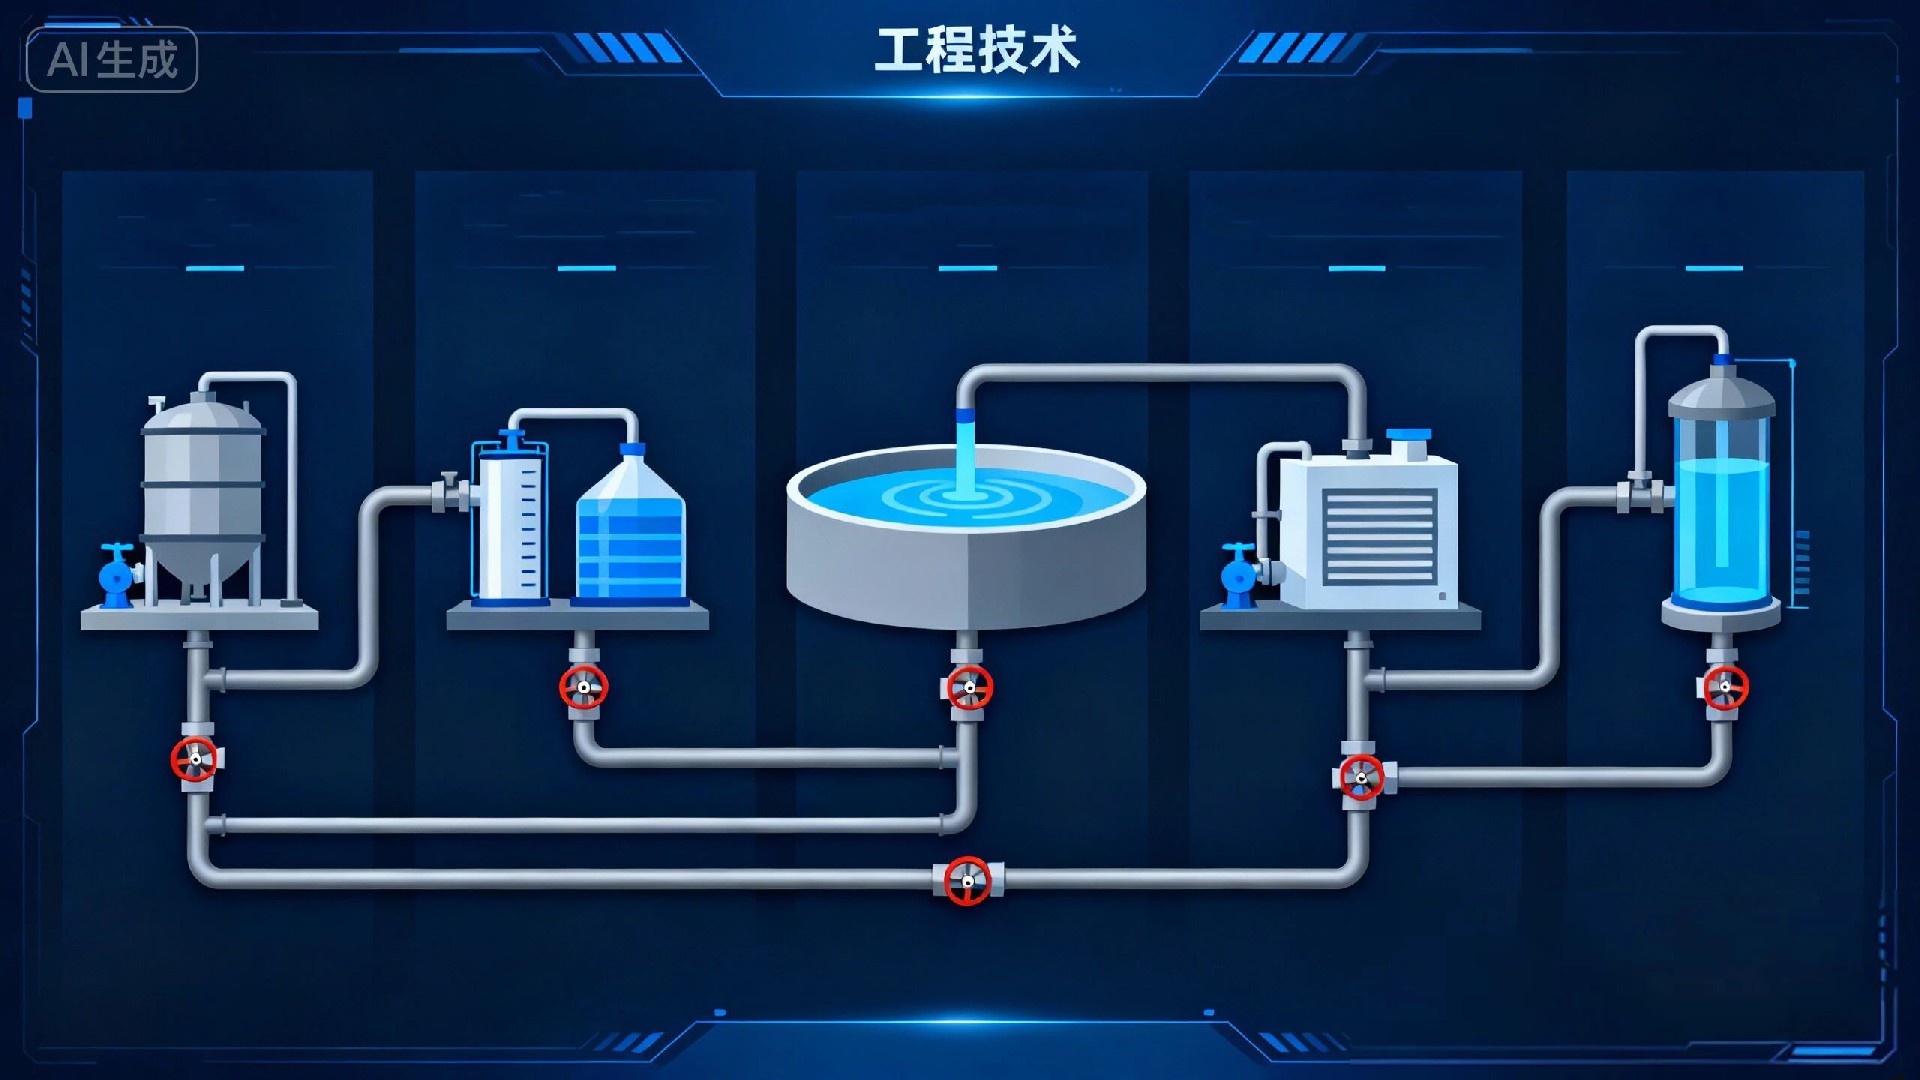
本项目采用“化学除硬+AAO+MBR”组合工艺,构建高效稳定的矿井水处理流程。投加药剂去除钙、镁离子以降低水的硬度,从根本上降低后续膜系统结垢堵塞的风险,保障MBR膜长期稳定运行。废水经AAO生物处理系统与MBR深度处理系统协同运行,充分发挥两者功能互补优势,高效去除有机物、氨氮、总氮等污染物,保障处理水质达标。污泥混合液进入搭载我们RF-Ⅳ型MBR膜的膜池,具有0.1微米以下孔径的MBR膜彻底截留活性污泥,实现泥水分离。系统维持10000-15000mg/L高污泥浓度,提升处理效率与抗冲击能力,出水悬浮物和浊度近乎为零,水质优于传统沉淀池,为后续回用筑牢基础。
AI生成
项目成果
环境与经济效益的双重胜利
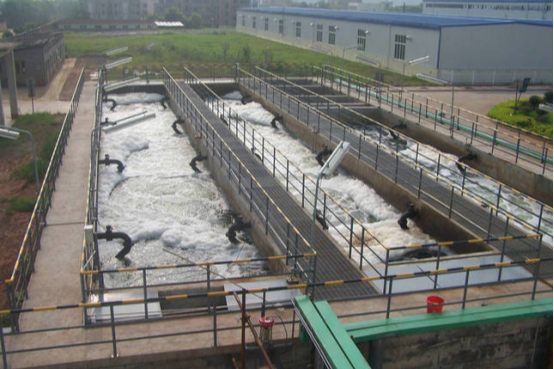
内蒙古乌海
大型煤矿井疏干废水项目
该项目于2021年1月正式投运,至今运行稳定,实现了矿井疏干水的全量化处理与达标,杜绝了废水对当地水环境的污染。有效解决了工业园大部分企业生产、生活用水及疏干水浪费问题。处理后的高品质产水,最大限度地满足了园区企业的生产用水需求,大幅降低了其对新鲜自来水的依赖。该项目成为了煤矿废水处理及资源化利用的成功典范,为同类型矿井水的治理提供了可复制、可推广的宝贵经验。
核心产品
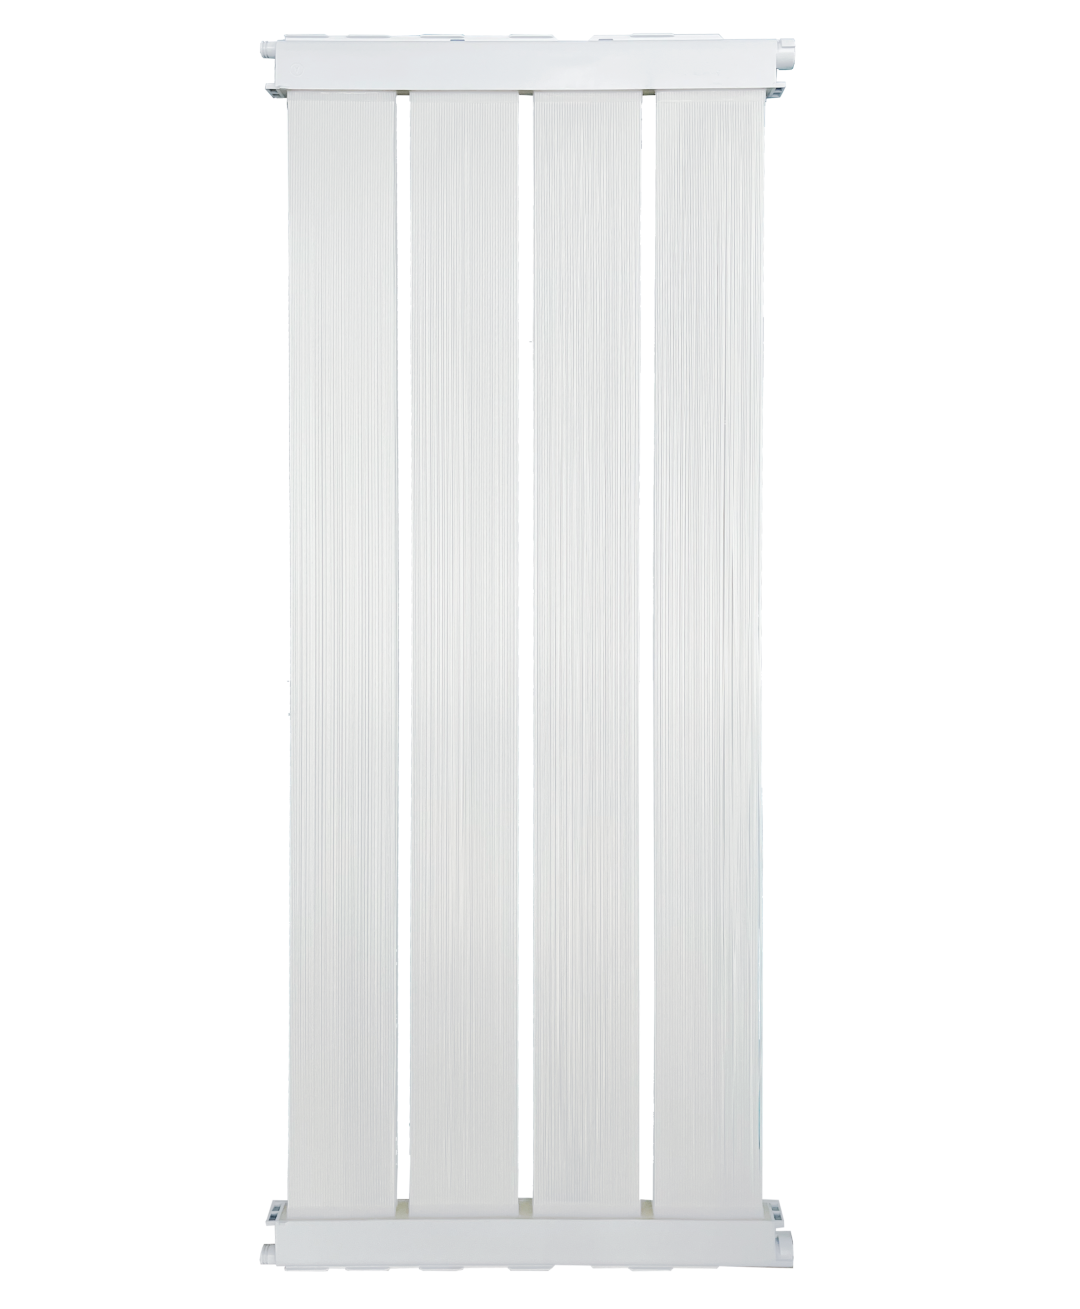
RF-Ⅳ型MBR膜
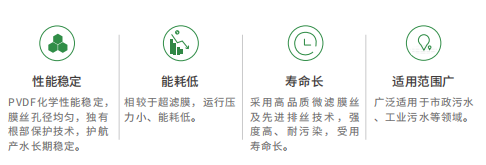
本项目中,RF-Ⅳ型MBR膜凭借卓越的抗污染性能、高强度的膜丝材质及稳定的过滤精度,即便面对进水水质波动、运行条件苛刻的工业废水环境,仍充分证明了自身的可靠性与耐久性。
内蒙古乌海某煤矿井疏干废水项目的成功
再次验证了MBR技术
在高难度工业废水处理及资源化领域的
强大实力
它不仅是达标排放的“保险锁”
更是开源节流的“财富密码”
选择专业的工艺与可靠的产品
是项目成功的关键
我们愿以深厚的技术积累和丰富的项目经验
为您的废水治理与水回用挑战
提供最坚实的解决方案
 EN